 客服热线:
 手机版
 二维码




| 品牌河北威岳 | 有效期至长期有效 | 最后更新2026-09-19 10:00 |
| 精度0-1-2-3 | 硬度HB170-240 | 材质HT250 |
| 浏览次数12 |
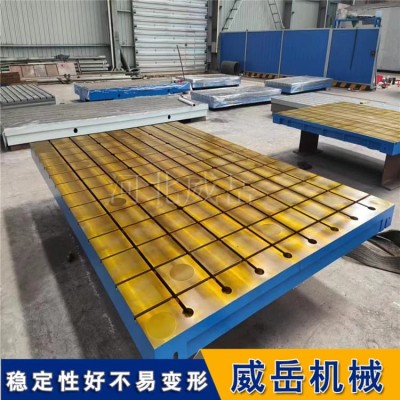
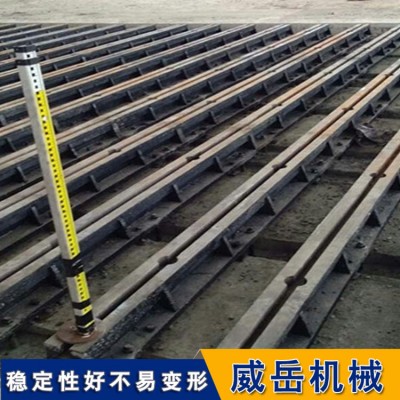
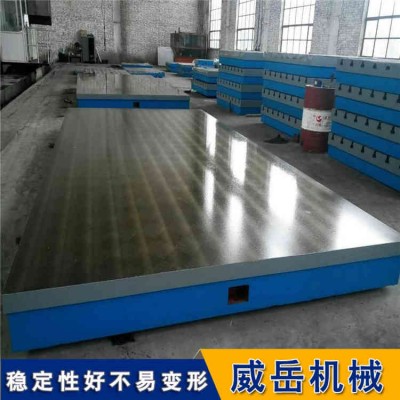
电机测试底座,高刚性铸铁结构抗振防漂移,保障性能检测准确
电机测试底座生锈别慌:三步“除锈法”,想锈穿都难
电机测试底座用久了,工作面出现锈斑是常有的事。铸铁材质,车间里又有冷却液、润滑油,加上潮湿天气,生锈几乎是不可避免的。
很多人的处理方式是:看见了用抹布擦一下,擦不掉就不管了。或者拿砂轮机猛磨,把锈磨掉了,台面也磨凹了。
这篇文章把除锈和防锈的方法拆成三步,照着做就行。
一步:判断锈蚀程度
处理锈蚀之前,先搞清楚锈到什么程度了。
轻微锈蚀——表面有一层薄薄的黄色或褐色锈斑,用手摸能感觉到粗糙,但没有明显的凹坑。这种情况常见,也好处理。
中度锈蚀——锈斑比较厚,表面有凸起的锈泡,用指甲能抠掉一点,但抠完底下还有。锈层下面可能已经有浅坑了。
重度锈蚀——锈层很厚,颜色发黑或者深褐色,用硬物刮掉锈层之后能看到明显的凹坑或者剥落。这种情况已经损伤了工作面,需要修复处理。
怎么判断?用一字螺丝刀轻轻刮一下锈斑。刮掉表面浮锈之后,底下还是平整的金属面,属于轻微。刮完之后有明显的坑或者凹槽,属于中度或重度。
二步:分情况除锈
轻微锈蚀的处理
轻微锈蚀不需要大动干戈。用400目以上的细砂纸蘸防锈油,在锈斑区域轻轻打磨。砂纸要垫在平整的木头或者橡胶块上,不要用手指直接压着砂纸磨,受力不均匀容易磨出凹坑。
打磨的时候顺着一个方向轻轻推,不要来回猛蹭。磨几下就停下来看看锈斑有没有去掉,去掉了就停手。磨得越少越好,毕竟每次打磨都会损失一点工作面。
锈斑去除之后,用干净的棉布把打磨区域擦干净,然后涂抹防锈油。
中度锈蚀的处理
中度锈蚀光靠砂纸磨效果不好。先用铜丝刷或者尼龙刷把表面的浮锈刷掉。注意用铜丝刷,不要用钢丝刷——钢丝刷太硬,会在铸铁表面留下划痕。
刷掉浮锈之后,用600目细砂纸蘸防锈油打磨。如果锈蚀在T型槽里,用窄条砂纸或者专用的T型槽清理工具来处理。
中度锈蚀处理完之后,工作面上可能会有浅坑。如果浅坑深度不超过0.05mm,不影响常规测试精度,正常使用就行。如果浅坑比较深,可能需要考虑刮研修复。
重度锈蚀的处理
重度锈蚀已经损伤了工作面,简单打磨解决不了问题。这种情况建议联系专业厂家进行评估,看是局部补焊修复还是整体返厂重新加工。
如果暂时不具备返厂条件,可以临时处理:用电磨头装上尼龙轮或者细砂轮,把锈层清除干净,露出金属基体。然后用防锈底漆涂覆锈蚀区域,暂时保护。但这只是临时措施,长期使用还是要走专业修复流程。
第三步:防锈做到位
除锈做好了,防锈跟不上,过不了多久又锈了。
日常防锈是基本的。每次测试完,用干净的棉布把台面上的油污、冷却液、手汗擦干净。然后涂抹一层薄薄的防锈油。涂的时候不要涂太厚,薄薄一层就够了,厚了反而容易黏灰。
环境控制。如果车间湿度经常超过70%,建议配合除湿机控制湿度。铸铁在湿度低于70%的环境中,生锈速度会明显下降。长期不用的底座,厚涂防锈脂后用防尘罩盖起来。
防锈周期。干燥环境每月一次防锈处理。潮湿环境或者频繁使用的情况下,缩短到每半月一次。沿海地区或者梅雨季节,可以加密到每周一次。
操作习惯。操作时戴手套,避免手汗直接接触工作面。汗液里的盐分是加速锈蚀的催化剂。
底座生锈不是大事,但不处理或者处理不当就成了大事。轻微锈蚀自己动手就可以解决,中度锈蚀需要花点时间打磨处理,重度锈蚀建议找专业厂家。关键是平时的防锈做到位,比除锈省事得多。
威岳机械谢女士15350773479
电机测试底座用久了,工作面出现锈斑是常有的事。铸铁材质,车间里又有冷却液、润滑油,加上潮湿天气,生锈几乎是不可避免的。
很多人的处理方式是:看见了用抹布擦一下,擦不掉就不管了。或者拿砂轮机猛磨,把锈磨掉了,台面也磨凹了。
这篇文章把除锈和防锈的方法拆成三步,照着做就行。
一步:判断锈蚀程度
处理锈蚀之前,先搞清楚锈到什么程度了。
轻微锈蚀——表面有一层薄薄的黄色或褐色锈斑,用手摸能感觉到粗糙,但没有明显的凹坑。这种情况常见,也好处理。
中度锈蚀——锈斑比较厚,表面有凸起的锈泡,用指甲能抠掉一点,但抠完底下还有。锈层下面可能已经有浅坑了。
重度锈蚀——锈层很厚,颜色发黑或者深褐色,用硬物刮掉锈层之后能看到明显的凹坑或者剥落。这种情况已经损伤了工作面,需要修复处理。
怎么判断?用一字螺丝刀轻轻刮一下锈斑。刮掉表面浮锈之后,底下还是平整的金属面,属于轻微。刮完之后有明显的坑或者凹槽,属于中度或重度。
二步:分情况除锈
轻微锈蚀的处理
轻微锈蚀不需要大动干戈。用400目以上的细砂纸蘸防锈油,在锈斑区域轻轻打磨。砂纸要垫在平整的木头或者橡胶块上,不要用手指直接压着砂纸磨,受力不均匀容易磨出凹坑。
打磨的时候顺着一个方向轻轻推,不要来回猛蹭。磨几下就停下来看看锈斑有没有去掉,去掉了就停手。磨得越少越好,毕竟每次打磨都会损失一点工作面。
锈斑去除之后,用干净的棉布把打磨区域擦干净,然后涂抹防锈油。
中度锈蚀的处理
中度锈蚀光靠砂纸磨效果不好。先用铜丝刷或者尼龙刷把表面的浮锈刷掉。注意用铜丝刷,不要用钢丝刷——钢丝刷太硬,会在铸铁表面留下划痕。
刷掉浮锈之后,用600目细砂纸蘸防锈油打磨。如果锈蚀在T型槽里,用窄条砂纸或者专用的T型槽清理工具来处理。
中度锈蚀处理完之后,工作面上可能会有浅坑。如果浅坑深度不超过0.05mm,不影响常规测试精度,正常使用就行。如果浅坑比较深,可能需要考虑刮研修复。
重度锈蚀的处理
重度锈蚀已经损伤了工作面,简单打磨解决不了问题。这种情况建议联系专业厂家进行评估,看是局部补焊修复还是整体返厂重新加工。
如果暂时不具备返厂条件,可以临时处理:用电磨头装上尼龙轮或者细砂轮,把锈层清除干净,露出金属基体。然后用防锈底漆涂覆锈蚀区域,暂时保护。但这只是临时措施,长期使用还是要走专业修复流程。
第三步:防锈做到位
除锈做好了,防锈跟不上,过不了多久又锈了。
日常防锈是基本的。每次测试完,用干净的棉布把台面上的油污、冷却液、手汗擦干净。然后涂抹一层薄薄的防锈油。涂的时候不要涂太厚,薄薄一层就够了,厚了反而容易黏灰。
环境控制。如果车间湿度经常超过70%,建议配合除湿机控制湿度。铸铁在湿度低于70%的环境中,生锈速度会明显下降。长期不用的底座,厚涂防锈脂后用防尘罩盖起来。
防锈周期。干燥环境每月一次防锈处理。潮湿环境或者频繁使用的情况下,缩短到每半月一次。沿海地区或者梅雨季节,可以加密到每周一次。
操作习惯。操作时戴手套,避免手汗直接接触工作面。汗液里的盐分是加速锈蚀的催化剂。
底座生锈不是大事,但不处理或者处理不当就成了大事。轻微锈蚀自己动手就可以解决,中度锈蚀需要花点时间打磨处理,重度锈蚀建议找专业厂家。关键是平时的防锈做到位,比除锈省事得多。
威岳机械谢女士15350773479


