客服热线:
 手机版
 二维码



| 品牌启力 | 有效期至长期有效 | 最后更新2026-09-27 10:26 |
| 材质ht250 | 特性防锈 | 硬度hb170-240 |
| 浏览次数14 |
铸铁装配平台厂家直供,规格齐全,支持来图非标定制
铸铁装配平台≠检验平台:选错?钱花了活还干不好
在机械装配车间里,经常能看到两种外观相似的铸铁平台:一种台面布满T型槽,另一种台面光滑平整。很多人觉得“都是铸铁平台,差不多能用就行”。实际上,这两种平台的定位、精度和使用场景差别很大,混用会造成精度浪费或者设备能力不足。
核心定位完全不同
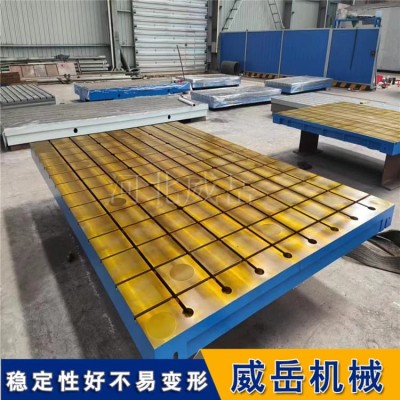
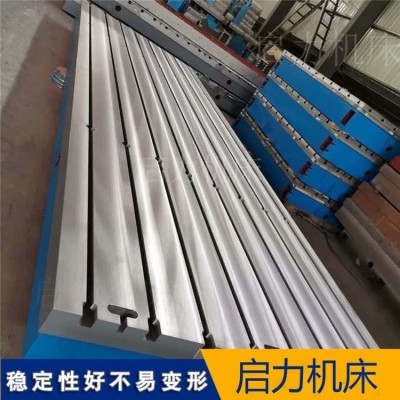
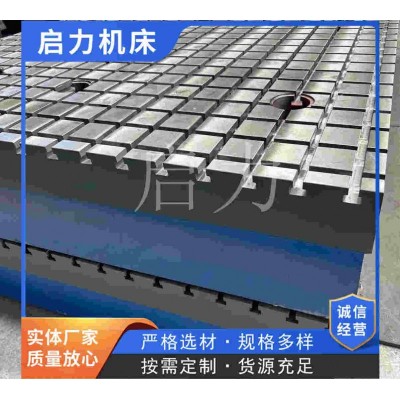
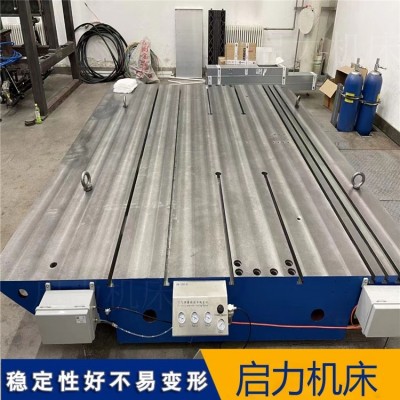
铸铁装配平台的核心作用是承载和固定。它的台面布满T型槽,配合T型螺栓、压板和挡块,把工件牢牢锁在台面上,方便进行装配、调试、钻孔等作业。它强调的是“装得上、固定住”。
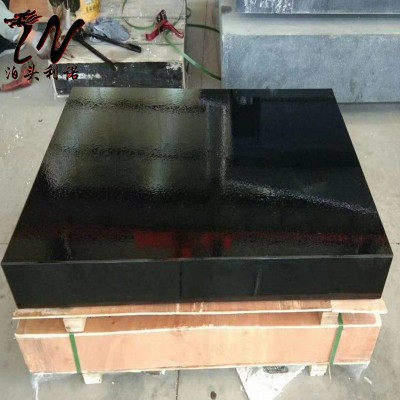
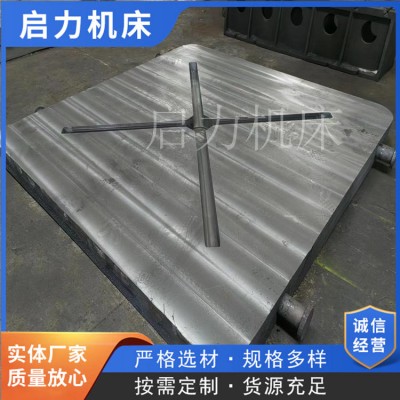
检验平台的核心作用是提供测量基准。它的台面通常是光滑平面,没有T型槽,以保持基准面的完整。工件放在台面上,配合百分表、高度尺等工具测量尺寸和形位偏差。它强调的是“测得准、配得精”。
简单来说,装配平台是用来干活的,检验平台是用来测量的。拿装配平台当检验平台用,T型槽的存在会干扰测量基准的连续性。拿检验平台当装配平台用,光滑台面缺少固定点,工件锁不住,而且检验平台不耐长期重压和装夹。
精度等级怎么选
铸铁装配平台的精度等级按工作面平面度划分为0级、1级、2级、3级。常规装配场景常用1级和2级,平面度公差约0.1到0.2mm/m,满足设备装配、部件组装和焊接作业的需求。
如果装配对象是机械、机床导轨或者需要高精度定位的工装,才需要考虑0级或00级。这类高精度平台通常用在恒温恒湿的环境中,温度控制在20±2℃,湿度不超过65%。放到车间环境里用高精度平台,精度优势发挥不出来,反而容易因为磕碰和油污导致精度快速下降。
装配平台和检验平台的精度要求也不同。检验平台通常要求0级或1级,平面度更高,但不适合长期重载。装配平台侧重承载和稳定,精度以实用装配标准为主。
材质和时效处理
铸铁装配平台的主流材质是HT200到HT300强度灰铸铁,工作面硬度控制在HB170到240之间。这个硬度范围保证了平台既耐磨又具备良好的减振性,能承受装配过程中的冲击和振动。
比材质牌号更需要关注的是时效处理。铸造出来的毛坯内部存在巨大的内应力,如果不除,平台在使用中会慢慢变形。正规厂家会做两次时效处理:人工退火,将铸件加热到600到700℃后缓慢冷却,除大部分铸造应力;再加上自然时效,将铸件露天放置2到3年,让剩余应力在自然温度变化中充分释放。
省略了自然时效甚至跳过整个时效流程的平台,刚买回来时精度达标,用一年半载就开始变形。选型时问厂家三个问题:材质什么牌号?做了几次人工退火?有没有自然时效?含糊其辞的厂家建议跳过。
结构和T型槽规格
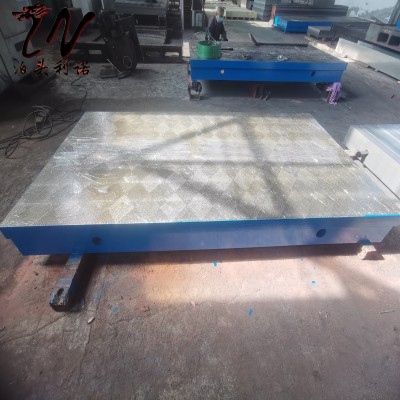
铸铁装配平台的结构分为筋板式和箱体式两种。箱体式封闭框架刚性更好,适合重载和大型工件装配。内部筋板的布局直接决定平台的整体刚性,选型时可以问厂家筋板的数量、厚度和间距。
T型槽是装配平台的核心特征。常见槽宽有14mm、18mm、22mm、28mm,分别适配M12、M16、M20、M24的T型螺栓。槽间距常规有125mm、160mm、200mm等规格。槽间距小,固定小工件更灵活;间距大,承载大型工件更稳当。
承载能力别算错
承载能力是选型时容易被算错的参数。平台的额定承载是静态均匀载荷,但装配过程中有敲击、有冲击,这些都是动态载荷。正确的算法是:把所有要放在平台上的工件、工装、夹具的静态重量加起来,乘以1.3到1.5的系数。
另外可以参考每平承载的计算方法:如果一块2000mm×4000mm的平台可以放置64吨的工件,每米承载就是64÷(2×4)=8吨/平。
选型思路
常规机械装配、汽车零部件组装、工程机械结构件焊接、重型设备调试,选1级或2级铸铁装配平台就够用了。机械装配、高精度工装调试,才需要0级平台。不必盲目追求过高精度,按场景匹配比单纯追求高等级更有实际价值。
启力机床谢总13785751790
在机械装配车间里,经常能看到两种外观相似的铸铁平台:一种台面布满T型槽,另一种台面光滑平整。很多人觉得“都是铸铁平台,差不多能用就行”。实际上,这两种平台的定位、精度和使用场景差别很大,混用会造成精度浪费或者设备能力不足。
核心定位完全不同
铸铁装配平台的核心作用是承载和固定。它的台面布满T型槽,配合T型螺栓、压板和挡块,把工件牢牢锁在台面上,方便进行装配、调试、钻孔等作业。它强调的是“装得上、固定住”。
检验平台的核心作用是提供测量基准。它的台面通常是光滑平面,没有T型槽,以保持基准面的完整。工件放在台面上,配合百分表、高度尺等工具测量尺寸和形位偏差。它强调的是“测得准、配得精”。
简单来说,装配平台是用来干活的,检验平台是用来测量的。拿装配平台当检验平台用,T型槽的存在会干扰测量基准的连续性。拿检验平台当装配平台用,光滑台面缺少固定点,工件锁不住,而且检验平台不耐长期重压和装夹。
精度等级怎么选
铸铁装配平台的精度等级按工作面平面度划分为0级、1级、2级、3级。常规装配场景常用1级和2级,平面度公差约0.1到0.2mm/m,满足设备装配、部件组装和焊接作业的需求。
如果装配对象是机械、机床导轨或者需要高精度定位的工装,才需要考虑0级或00级。这类高精度平台通常用在恒温恒湿的环境中,温度控制在20±2℃,湿度不超过65%。放到车间环境里用高精度平台,精度优势发挥不出来,反而容易因为磕碰和油污导致精度快速下降。
装配平台和检验平台的精度要求也不同。检验平台通常要求0级或1级,平面度更高,但不适合长期重载。装配平台侧重承载和稳定,精度以实用装配标准为主。
材质和时效处理
铸铁装配平台的主流材质是HT200到HT300强度灰铸铁,工作面硬度控制在HB170到240之间。这个硬度范围保证了平台既耐磨又具备良好的减振性,能承受装配过程中的冲击和振动。
比材质牌号更需要关注的是时效处理。铸造出来的毛坯内部存在巨大的内应力,如果不除,平台在使用中会慢慢变形。正规厂家会做两次时效处理:人工退火,将铸件加热到600到700℃后缓慢冷却,除大部分铸造应力;再加上自然时效,将铸件露天放置2到3年,让剩余应力在自然温度变化中充分释放。
省略了自然时效甚至跳过整个时效流程的平台,刚买回来时精度达标,用一年半载就开始变形。选型时问厂家三个问题:材质什么牌号?做了几次人工退火?有没有自然时效?含糊其辞的厂家建议跳过。
结构和T型槽规格
铸铁装配平台的结构分为筋板式和箱体式两种。箱体式封闭框架刚性更好,适合重载和大型工件装配。内部筋板的布局直接决定平台的整体刚性,选型时可以问厂家筋板的数量、厚度和间距。
T型槽是装配平台的核心特征。常见槽宽有14mm、18mm、22mm、28mm,分别适配M12、M16、M20、M24的T型螺栓。槽间距常规有125mm、160mm、200mm等规格。槽间距小,固定小工件更灵活;间距大,承载大型工件更稳当。
承载能力别算错
承载能力是选型时容易被算错的参数。平台的额定承载是静态均匀载荷,但装配过程中有敲击、有冲击,这些都是动态载荷。正确的算法是:把所有要放在平台上的工件、工装、夹具的静态重量加起来,乘以1.3到1.5的系数。
另外可以参考每平承载的计算方法:如果一块2000mm×4000mm的平台可以放置64吨的工件,每米承载就是64÷(2×4)=8吨/平。
选型思路
常规机械装配、汽车零部件组装、工程机械结构件焊接、重型设备调试,选1级或2级铸铁装配平台就够用了。机械装配、高精度工装调试,才需要0级平台。不必盲目追求过高精度,按场景匹配比单纯追求高等级更有实际价值。
启力机床谢总13785751790