 客服热线:
 手机版
 二维码





| 品牌启力 | 有效期至长期有效 | 最后更新2026-10-07 10:29 |
| 材质ht250 | 特性硬度 | 硬度hb170-240 |
| 浏览次数14 |
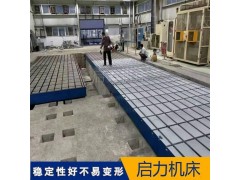
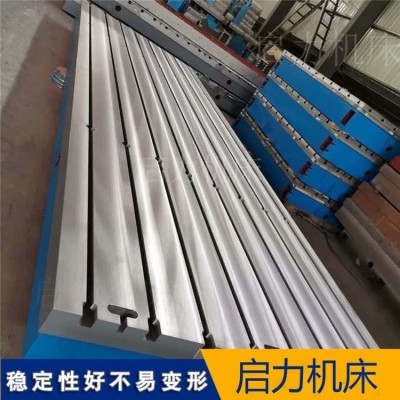
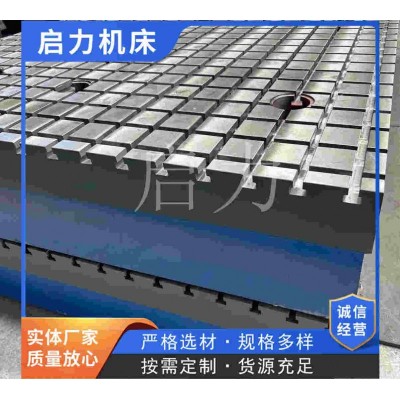
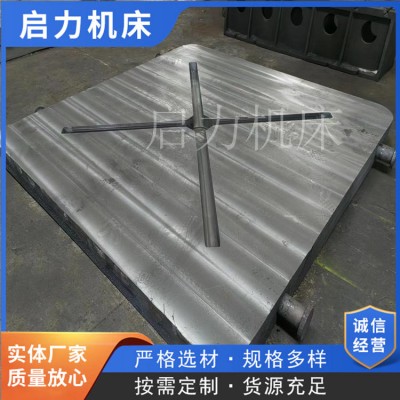
铸铁平台,铸造经时效处理,精度稳定适用于检测与装配
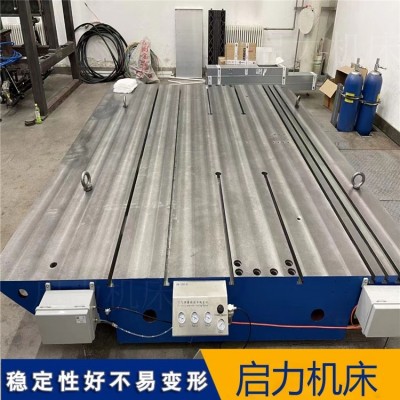
T型槽平台安装调平:从垫铁布置到终固定,5个步骤一次做对
T型槽平台买回来了,安装做不好,精度再好也白搭。很多车间安装平台时,垫铁随便塞、水平仪只测四角、螺栓一次拧死,结果用了几个月精度就开始漂。T型槽平台的安装调平有一套完整的流程,每一步都有明确的操作要求,照着走基本不会出错。
安装前的准备工作
安装前先检查场地。安装地面的混凝土强度建议C30以上,厚度不低于300mm,养护28天以上。地面承重能力要达到平台及承载设备总重的1.5倍以上,避免后期地面沉降导致精度丢失。平台应远离冲床、空压机等振动源,距离建议3到5米以上。
工具准备方面,需要精度0.02mm/m以上的框式水平仪或电子水平仪、扭矩扳手、塞尺、调整垫铁和地脚螺栓。水平仪的精度直接决定调平质量,不能凑合。调整垫铁须用铸铁材质,不能用木块或橡胶垫代替。
开箱后核对平台的规格和精度等级,检查台面无磕碰、划痕,查看厂家提供的材质报告与精度检测证书。
一步:垫铁布置——这是命门
垫铁放在哪里,直接决定调平能不能稳住。垫铁须放在平台底部加强筋的交汇处,不能支撑在面板悬空的地方。如果垫铁放在面板悬空位置,平台承重后面板会局部下凹,精度直接报废。
支撑点的数量有讲究。小型平台用4个支撑点置于四角,大型平台在四角基础上按500到800mm间距增加辅助支撑点。矩形平台至少需要6个支撑点——四个角加两条长边的中间各一个。
每组垫铁不超过3到4块,总高度控制在30到100mm。垫铁与平台底面、与地面的接触要实在,用塞尺检查间隙小于0.05mm。垫铁之间不能有虚接触,否则调平后过一段时间就会漂移。
二步:粗调水平
用框式水平仪在平台工作面的纵向、横向和对角线方向粗测。通过调整垫铁高度让平台大致水平,粗调目标做到水平度≤0.5mm/m。这一步不用追求精度,把明显的倾斜去掉就行。
粗调时注意水平仪的放置位置。先把水平仪放在工作面中,调整垫铁让气泡大致居中。然后依次移到四角和长边中点,观察各点的偏差方向,判断哪个角偏高、哪个角偏低。
第三步:精调水平——交叉校验是核心
精调是安装中花时间的环节,也是决定成败的一步。
用精度0.02mm/m以上的水平仪,在工作面上按“网格法”布点测量。测量点包括四角、四条边的中点、中点,至少9个测点。逐点记录偏差,从偏差大的点开始调整对应的垫铁。
每次调整量以水平仪气泡移动1到2格为宜,调完静置5分钟再复核。调完一个方向,把水平仪转90度测另一个方向,会发现之前调好的方向又偏了。这是因为调整X轴方向的水平度会牵动Y轴。需要在两个方向之间反复交叉校验,直到两个方向同时达标。
1级精度平台的水平度要求≤0.02mm/m,2级精度≤0.05mm/m。大型平台的精调可能需要大半天甚至几天时间,急不来。
第四步:紧固地脚螺栓
精调达标后,按“从中到四周、对角分次”的顺序紧固地脚螺栓。使用扭矩扳手分2到3次逐步拧紧,不要一次拧死。M20螺栓的紧固扭矩建议不低于150N·m。
紧固后立即复测水平度,确认没有变化。如果发现某个方向的水平度变了,说明紧固过程中平台受力不均,需要松开螺栓微调垫铁再重新紧固。
紧固时还要注意一个细节:地脚螺栓的螺母下面要加平垫圈和弹簧垫圈,防止长期振动导致螺栓松动。
第五步:静置复测和加载验证
精调完成后,建议静置24小时让安装应力释放,再用水平仪复测一次水平度。安装过程中垫铁的微量弹性变形、螺栓拧紧产生的局部应力,都需要时间释放。静置后复测发现有偏差,微调一下就好。
有条件的话做一次加载验证。在平台上放额定载荷50%到80%的重物,静置1到2小时,复测水平度。如果加载后偏差明显大,说明平台在载荷下的变形量偏大,需要重新检查垫铁布置和螺栓紧固状态。
安装后的验收检查
安装完成后,用标准T型螺栓在槽里试滑一遍,确认滑动顺畅无卡滞。检查槽口有没有在安装过程中磕碰损伤,槽内有没有杂物堵塞。平台本体需可靠接地,防止静电干扰。
T型槽平台的安装调平,核心是“垫铁放对位置、精调交叉校验、紧固按对角来、静置足够时间”四件事。每一步做到位了,平台用很多年精度不跑。马虎了,后面数据飘的时候再来查原因,成本比好好安装高得多。
启力机床谢总13785751790


